Nieuws

Controlelijst voor inspectie vóór verzending van koeltas: wat kopers moeten controleren

Een inspectie vóór verzending is geen zoektocht naar gebreken. Het is een vrijgave-of-weigeringsbeslissing, genomen tegen de acceptatienormen waarmee u akkoord bent gegaan voordat de productie begon. Dat onderscheid is het hele spel: als je een inspectie binnenloopt zonder vooraf vastgestelde criteria, wordt elke bevinding een kwestie van mening, en meningen zijn waar geschillen – en transportdefecten – vandaan komen. Bepaal eerst wat 'aanvaardbaar' betekent, en de inspectie wordt een zuivere 'pass/fail'-poort in plaats van een argument.

De meeste online inspectiegidsen zijn generiek: ze passen dezelfde visuele en verpakkingscontrolelijst toe op een telefoonhoesje of tuingereedschap. Een koeltas faalt op manieren waar in de checklists nooit naar wordt gezocht: isolatie die ondermaats presteert, een lasnaad die lekt, een voering die niet van het voedselveilige materiaal is waarvoor je hebt betaald. Deze checklist behoudt het standaard AQL-framework waarop de transactie draait en voegt vervolgens de koelerspecifieke controlepunten toe die uw bestelling daadwerkelijk beschermen. Werk het in volgorde door.

Deel 1 — Bepaal de norm voordat u inspecteert (AQL)

AQL (Acceptance Quality Limit, volgens ISO 2859-1) is wat 'goede kwaliteit' van een mening in een contract verandert. Het definieert vooraf hoeveel defecten van elke ernst u in een monster accepteert voordat de hele batch wordt afgekeurd. Zonder voorafgaande overeenstemming kan een inspectieresultaat niet worden afgedwongen. Er zijn standaard drie defectklassen:

Defecte klasse Typische AQL-tolerantie Voorbeeld koeltas
Kritisch 0% — nultolerantie De voering lekt tijdens de luchtdichtheidstest; non-food-grade voering vervangen
Belangrijk 2,5% (aanscherping tot 1,0–1,5 voor detailhandel) Zwakke las, schuim onder de specificaties, kapotte rits, verkeerde afmetingen
Minderjarige 4,0% Verkeerde uitlijning van kleine letters, kleine cosmetische stiksels, losse draad

AQL-bemonstering in één oogopslag (algemeen niveau II, AQL 2.5)

AQL vertelt het je ookhoeveel eenheden te trekkenEnhoeveel defecten leiden tot afwijzing. In de onderstaande tabel wordt de meest gebruikelijke instelling voor koeltassen gebruikt: ISO 2859-1 Algemeen inspectieniveau II bij AQL 2,5 voor grote defecten. "Ac" is het maximale aantal defecten dat u accepteert; "Re" is de telling waarbij de batch wordt afgewezen.

Bestelhoeveelheid (stuks) Monstergrootte Accepteren (Ac) Afwijzen (opnieuw)
281 – 500 50 3 4
501 – 1.200 80 5 6
1.201 – 3.200 125 7 8
3.201 – 10.000 200 10 11

Lees het zo: bij een bestelling van 1.000 stuks controleert de inspecteur 80 stuks. Vind 5 of minder grote defecten en de batch slaagt; 6 of meer en het wordt afgewezen. Bij kritieke defecten geldt een 0/afkeur-op-1-regel, ongeacht de hoeveelheid. Aanscherping tot AQL 1,5 of 1,0 voor retaillijnen.

Twee timingregels volgen rechtstreeks uit de manier waarop AQL werkt. Inspecteer eerst op80-100% voltooiing van de productie— een eerder getrokken monster vertegenwoordigt statistisch gezien niet de partij, en verpakkingsfouten verschijnen pas aan het einde. Ten tweede: voor een koeler die bedoeld is voor de detailhandel of voor gebruik dat in contact komt met voedsel, moet je de Major-limiet aanscherpen: een lekkende of geurige unit veroorzaakt onevenredige schade aan het merk, dus AQL 1,0-1,5 is de juiste beslissing in plaats van de lossere 2,5 die wordt gebruikt voor wegwerpcadeautjes.

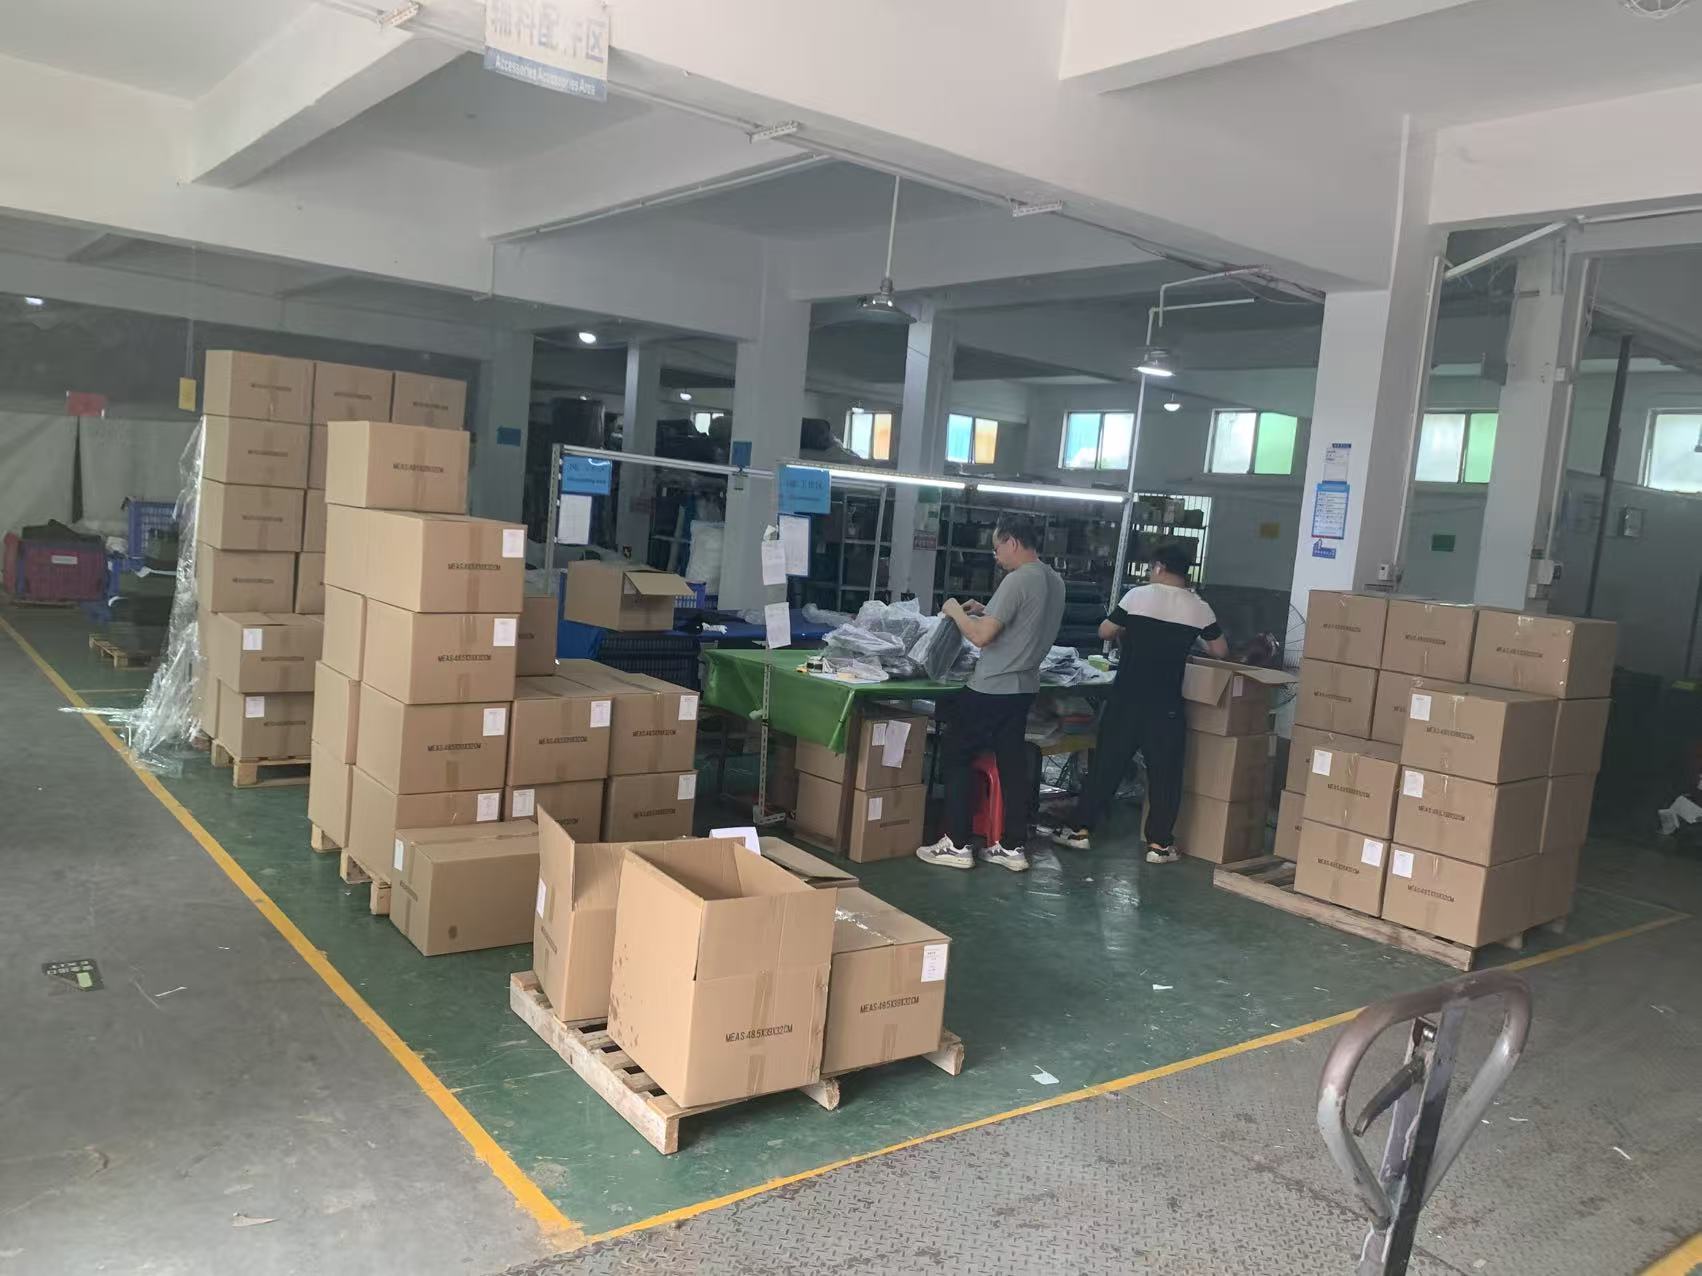
Cooler bag AQL random sampling during pre-shipment inspection at the factory

Figuur 1: AQL-steekproeven trekken een statistisch representatieve set uit de verpakte bestelling – de basis voor een afdwingbare beslissing om te accepteren of af te wijzen.

Deel 2 — Standaardcontroles (elke bagagebestelling heeft deze nodig)

Dit zijn de universele controlepunten die elke bevoegde inspectie omvat. Vink elk aan bij uw goedgekeurde monster en PO:

☐  Hoeveelheid— eenheden komen overeen met de inkooporder en paklijst

☐  Afmetingen & gewicht- gemeten volgens de specificaties, niet met de ogen bekeken

☐  Kleur & uiterlijk— komt overeen met goedgekeurd monster; geen vlekken, krassen, schaduwafwijking

☐  Vakmanschap— stiksel, afwerking, montage compleet en gelijkmatig

☐  Etikettering en streepjescodes— land van herkomst, waslabels, scanbare barcodes per bestemmingsmarkt

☐  Verpakking en karton– specificaties van de doos, binnenbescherming, valtestintegriteit, palletisering

Deel 3 — Koelerspecifieke controles (degene die algemene handleidingen overslaan)

Dit is waar een koelerinspectie zijn geld verdient. Een tas kan elke controle in deel 2 doorstaan ​​en toch een mislukte koeler zijn, omdat de isolatie- en vloeistofafdichtingsprestaties onzichtbaar zijn voor een standaard visuele inspectie. Elk item hieronder verwijst naar een echte veldfoutmodus:

☐ Schuimdichtheid en -dikte— Snij een monstersectie, weeg deze om te bevestigen dat de dichtheid (kg/m³) overeenkomt met de specificaties, en meet de dikte aan de onderkant, zijkanten en deksel.Voorkomt: ondermaats schuim dat niet voldoet aan de claim dat het ijs vasthoudt, vooral een verdunde basis.

☐ RF-gelaste naadintegriteit— Inspecteer elke binnenlaslijn op gaten, dunne plekken of koude lasnaden; een afpelcontrole op een monster toepassen.Voorkomt: naadscheiding onder vloeistofbelasting.

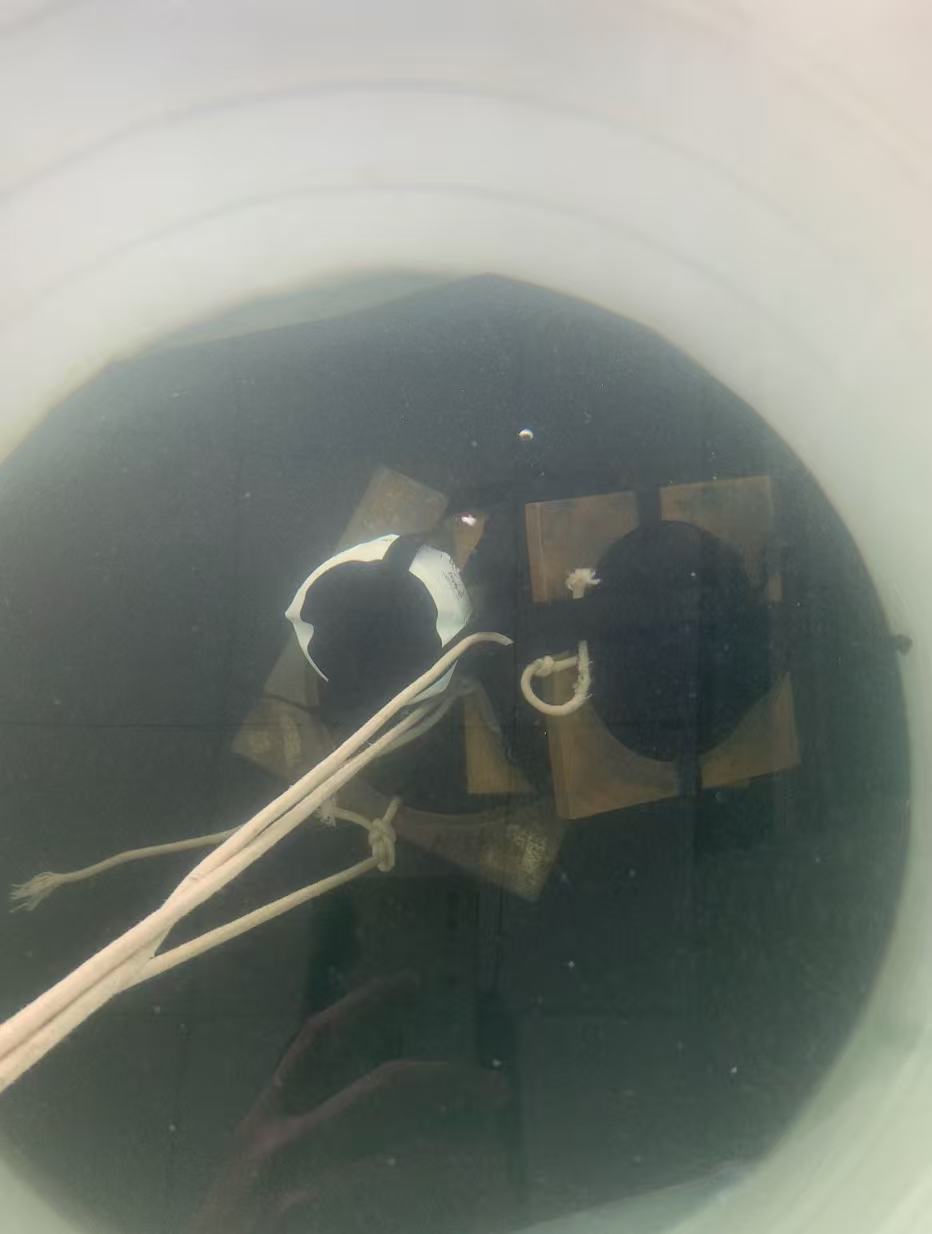
☐ Luchtdichtheidstest (0,05 bar)— Blaas de afgedichte voering op tot 0,05 bar (0,7 PSI) en dompel deze 15 minuten onder; elk bubbelspoor is een verborgen gaatje.Voorkomt: smeltwaterlekkage die bij visuele controles over het hoofd wordt gezien. Let op: dit is interne positieve druk, verschillend van elke externe IPX-onderdompelingsclassificatie.

☐ Verificatie van partij voeringen die geschikt zijn voor levensmiddelen— Bevestig dat het voeringmateriaal overeenkomt met het goedgekeurde certificaat voor voedselcontact, niet alleen op uiterlijke kenmerken.Voorkomt: een stilletjes vervangende, niet-conforme voering.

☐ Ritsvermoeidheid en sluiting— Laat de rits herhaaldelijk draaien; bevestig dat de reis soepel verloopt en dat eventuele afdichtingssluitingen na het fietsen nog steeds afdichten.Voorkomt: een sluiting die mislukt binnen de winkellevensduur van het product.

Cooler bag liner inflated to 0.05 Bar and submerged for an air-tightness bubble test

Figuur 2: De onderdompelingstest van 0,05 bar onthult gaatjeslekken die geen enkele visuele inspectie kan opsporen – een koelerspecifiek controlepunt dat ontbreekt in algemene PSI-checklists.

Deel 4 — Wat te doen als een batch mislukt

Een checklist die alleen gebreken vindt, is een half systeem. De andere helft is het antwoord, overeengekomen in de PO, zodat een mislukking een gedefinieerd proces wordt in plaats van een onderhandeling. Wanneer het aantal defecten de overeengekomen AQL-limiet overschrijdt:

Houd het laden vast

Geen verzendingsautorisatie totdat de corrigerende actie is voltooid. Dit is de hefboomwerking; zodra de container wordt verzonden, is deze verdwenen.

Wijs de verantwoordelijkheid correct toe

Fabrieksfouten zijn de kosten die de fabriek moet maken om te herstellen. Defecten veroorzaakt door een wijziging in de specificaties van de koper zijn van de koper. Door deze splitsing vooraf te definiëren, wordt discussie voorkomen.

Opnieuw inspecteren tegen kosten van de leverancier

Na herbewerking bevestigt een nieuwe herinspectie door een derde partij (meestal gefinancierd door de leverancier en aftrekbaar van de laatste betaling) de oplossing voordat deze wordt vrijgegeven.

Een CAPA-rapport vereisen

Een rapport met corrigerende en preventieve maatregelen dwingt de fabriek uit te leggen hoe het specifieke defect in de volgende run zal worden voorkomen: het verschil tussen een eenmalige oplossing en een vast proces.

Op deze manier is inspectie niet langer een gok, maar wordt het een herhaalbare inkoop-SOP die u bij elke bestelling opnieuw gebruikt. Een leverancier die volgens specificaties bouwt, is daar blij mee, omdat een schone inspectie ook hun snelste route naar vrijgave en betaling is. U kunt overal de gelaste constructie en de voedselveilige voeringen zien waarvoor deze cheques zijn geschrevenzacht koeler bereiken delekvrije koelleiding.

Als u een kopie wilt van het interne testprotocol achter deze controlepunten – schuimdichtheidsbemonstering, lasafpelnormen en de luchtdichtheidsmethode van 0,05 bar – kunt u dit samen met een offerte aanvragen via onzecatalogus met geïsoleerde tassen.

Afdeling Kwaliteitsborging — Geïsoleerde zachte koelers:Deze gids is uitgegeven door het ingenieurscentrum vanSEALOCK-KOELER (Dongguan Yifulong Outdoor Products Co., Ltd.). Ons interne laboratorium voert al meer dan 20 jaar trek-, verbindingskracht-, ritsvermoeidheids-, zoutsproei- en luchtdichtheidstesten uit op de productie van zachte koelers en productie voor wereldwijde retail- en outdoormerken.

Via ons R&D-hoofdkwartier in Dongguan, China, en onze Fase II-faciliteit in Ben Cat, Binh Duong, Vietnam, bieden we een tweesporige toeleveringsketen met tariefafdekking die wordt gecontroleerd op basis van SMETA 4-Pillar, BSCI, ISO 9001, GRS en HIGG Index. Elke batch doorstaat een luchtdichtheidstest bij lage druk van 0,05 bar (0,7 PSI) voordat deze wordt vrijgegeven. Voor koeltassen die bij ons zijn gebouwd volgens een gedocumenteerde, inspectieklare specificatieBasis-MOQ van 300 stuksNeem contact op met onze internationale handelsdesk:vraag een Sealock QC-protocol en offerte aan.

Gerelateerd nieuws
Laat een bericht achter
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren